


 您现在的位置:
友情链接 / links
苍南县盛伟徽章有限公司版权所有 备案号:浙ICP备20011115号-6
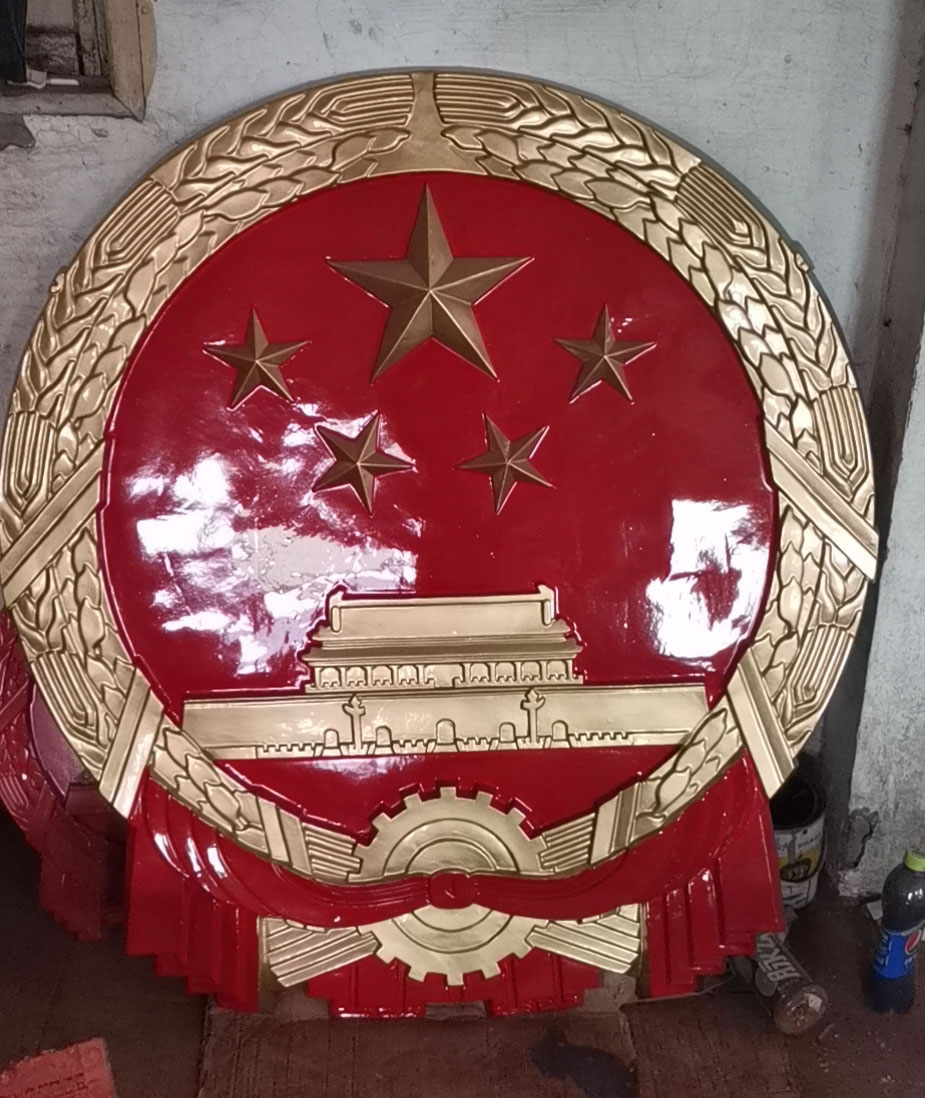
重要前提:国徽仅限国家指定定点企业生产,严禁私人、普通工厂私自仿制;全程严格遵照方格墨线图、纵断面浮雕高差比例,图案、浮雕厚度、红金色值不得随意改动。主流材质:铝合金、铜合金、纤维增强玻璃钢。
1. 图纸核定与数字化建模(定型基准工序)
调取官方原版方格墨线图、浮雕断面图,严格锁定对称关系、各元素相对位置、浮雕起伏高差;
CAD 按选定直径(100cm /80cm /60cm 或等比例非标尺寸)一比一等比缩放;
三维建模,校对五星、天安门、齿轮、谷穗、绶带的浮雕深浅,保证层次符合原版浮雕逻辑;
图纸、三维模型报送核验,确认比例、造型无误,方可进入制模。
2. 母模制作(决定国徽精度的核心工序)
两种主流路线:
传统工艺:雕塑师按三维数据制作石膏母模,手工修调谷穗颗粒、齿轮齿牙、五星棱角、绶带弧度,保证线条流畅饱满;完成评审定稿、封样留存;
现代工艺:CNC 数控雕刻机直接雕刻石膏 / 树脂母模,之后人工精修肌理,复核浮雕高低差,左右严格对称。 母模验收标准:轮廓无变形、谷穗芒线清晰、齿轮均匀、五星棱角锐利。
3. 翻制工作模具(钢模 / 硅橡胶模具)
在审定合格母模上翻制生产用模具:
金属铸造国徽:翻制砂型模具或者加工钢压模(早期钢模轧制法),适合批量生产;
玻璃钢 / 树脂国徽:使用硅橡胶软模 + 外支撑模,脱模不伤浮雕细节; 模具反复试模,检查脱模后图案无缺肉、毛刺、糊纹,留存封样。
4. 毛坯成型
铝合金 / 铜合金铸造:熔炼合金,控温浇铸入模具,冷却成型,得到浮雕毛坯;
玻璃钢:分层涂刷树脂、铺玻纤布,固化成型;
轧制成型:金属板材放入钢模高压冲压,一体压出浮雕造型; 毛坯脱模后标识编号,区分批次。
5. 毛坯精修、打磨、修补
清砂、去除浇口、飞边毛刺;
修补缩孔、气泡、缺料缺陷,补塑缺失纹理;
逐级打磨(粗磨→细磨),浮雕棱角保留,不能把纹路磨平;
人工复雕微调:理顺谷穗、绶带细微肌理,整体对称复查;
质检:尺寸公差、浮雕高差、外形对称度检测,不合格毛坯直接剔除。
6. 前处理与底漆封闭
除油、除尘;金属件做防锈钝化;玻璃钢除蜡;
喷涂封闭底漆,封闭基材孔隙,防止面漆渗透、变色、起皮;底漆干透,打磨找平。
7. 分色涂装(国徽最严格的色彩工序)
按国标要求:谷穗、五星、天安门、齿轮为大赤金色;圆环底子、绶带为正红(国旗红),色值固定,不能自行调色中国政府网
遮蔽保护:用保护膜精准分区遮挡,先喷红色基底;
红色涂层干透,再换遮蔽,对浮雕凸起部分做金色面涂;高端产品采用贴金箔工艺,光泽更庄重耐久;
多遍薄喷,避免流挂、积色,保证色彩均匀,边界线条干净利落,红金分界整齐。
8. 罩面防护层(户外耐候关键)
喷涂透明耐候清漆(聚氨酯 / 氟碳罩光):
隔绝雨水、紫外线、风沙腐蚀,防止褪色、粉化;
户外长期悬挂的国徽,必须通过高低温循环、耐老化、附着力检测。
9. 安装配件装配
背部焊接 / 预埋承重挂耳、加强背板,配套不锈钢紧固件;保证吊装受力均匀,安装后平整不扭曲。
10. 成品终检、封样、入库
检测项目:外形尺寸、对称度、浮雕形态、色彩色度、漆膜附着力、耐候指标、表面瑕疵; 合格产品留存样品、批次档案,包装防护,出具合格证;破损、色差、变形产品不得出厂。

联系电话:13695739897
服务热线:13695739897
地址:浙江省温州市苍南县
关注微信
苍南县盛伟徽章有限公司版权所有 备案号:浙ICP备20011115号-6


